Artykuł sponsorowany
Jak mechanizm rozprężny w głowicach wpływa na pewny chwyt gilzy podczas nawijania i odwijania
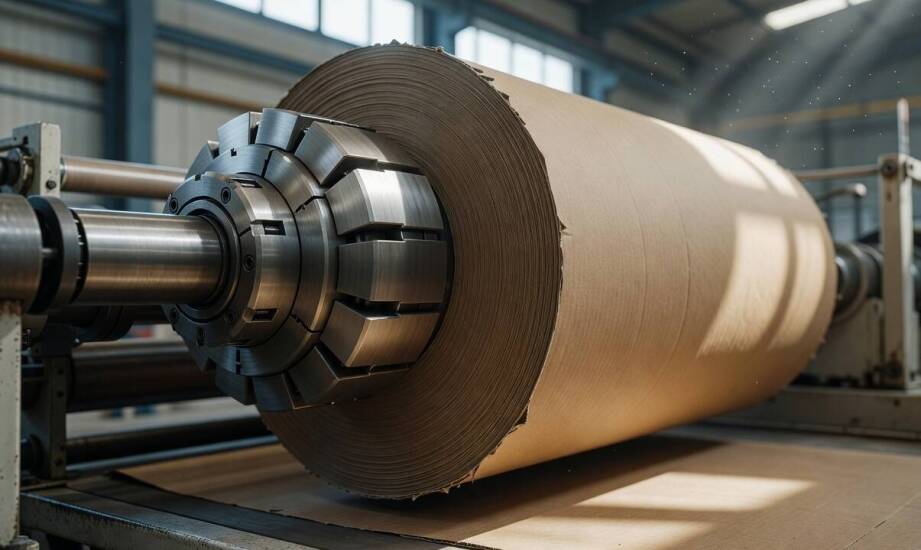
Utrata chwytu gilzy w pierwszych sekundach pracy linii nawijania lub odwijania wymusza natychmiastowe zatrzymanie maszyn. Większość defektów powstających przy konfekcjonowaniu materiałów bierze swój początek w obszarze osadzenia surowca. Niestabilne zamocowanie rdzenia generuje błędy w naciągu wstęgi, co prowadzi do marszczenia się materiału i utraty pożądanych parametrów gotowego zwoju. Ciągłość całego procesu produkcyjnego w zakładach przetwarzających papier, tekturę falistą, folie i laminaty opiera się na pewnym mocowaniu rolek od momentu rozruchu. Właściwa kalibracja siły ściskającej eliminuje ryzyko poślizgu podczas nagłych zmian prędkości roboczej. Zastosowanie odpowiednich podzespołów chwytających bezpośrednio przekłada się na wydajność parku maszynowego, redukcję odpadów produkcyjnych oraz sprawniejszą obsługę linii przez operatorów.
Mechanika rozprężania i parametry mocowania rdzeni
Wielu inżynierów utrzymania ruchu bazuje na systemach bezosiowych, gdzie rdzeń mocuje się bezpośrednio na bocznych ramionach tekturnicy lub bobiniarki. Główne podzespoły wykorzystują zintegrowany mechanizm, który zwiększa średnicę roboczą i trwale stabilizuje osadzenie gilzy w trakcie rozpędzania oraz gwałtownego hamowania wału. Zależnie od stopnia zaawansowania konstrukcji, wypychanie wypustek chwytających na zewnątrz odbywa się przy użyciu siły mechanicznej, pneumatycznej lub pneumomechanicznej. Wersje stricte mechaniczne opierają swoje działanie na nacisku osiowym układu maszynowego lub wzrastającym momencie obrotowym. Modele wykorzystujące sprężone powietrze wtłaczają medium do wewnętrznych komór, co powoduje płynne przesuwanie tłoków wypychających segmenty rozprężne.
Wybór konkretnego modelu mocowania wynika wprost z wewnętrznej średnicy gilzy, grubości zastosowanej ścianki oraz szacunkowej masy maksymalnej zwoju. W rynkowych standardach przemysłowych sprzęt obsługuje rdzenie w najpopularniejszych wymiarach od 70 do nawet 600 milimetrów. Zasięg pracy klocków dociskowych oscyluje zazwyczaj w granicach 10–12 milimetrów, co rekompensuje niewielkie wahania wymiarowe gilz tekturowych pochodzących z różnych dostawców. Zbyt ostre profile wypustek niszczą delikatne, cienkościenne rdzenie, skutkując ich zapadaniem się do wewnątrz. Powoduje to zablokowanie gilzy na wale po zakończeniu cyklu, co zmusza załogę do siłowego wybijania zniszczonych pozostałości. Z kolei gładkie, gumowe profile użyte do zbyt ciężkich zwojów nie zapobiegają wyślizgiwaniu się materiału przy ekstremalnie wysokim napięciu roboczym wstęgi.
Wpływ surowca na żywotność i modernizacja linii
Właściwości fizyczne przetwarzanego materiału dyktują rygorystyczne wymagania dotyczące dystrybucji siły zaciskowej. Najpoważniejsze ryzyko utraty przyczepności dotyczy obróbki gładkich folii z tworzyw sztucznych oraz śliskich laminatów. Osoby obsługujące linie cięcia wzdłużnego borykają się z mikronowymi luzami, które zaburzają precyzyjne centrowanie krawędzi nawijanej wstęgi. Wykorzystywanie cienkich, plastikowych tulei wyklucza użycie stalowych zębów, narzucając konieczność pracy z delikatniejszymi wkładkami z poliuretanu. Równomierne rozłożenie siły na całym wewnętrznym obwodzie chroni newralgiczny rdzeń przed trwałą deformacją w trakcie nabierania prędkości roboczej.
Całkowicie odmienna sytuacja panuje w zakładach wypuszczających ciężką tekturę falistą i wielowarstwowe papiery kraftowe. Wysoka waga gotowej roli wytwarza ogromny opór bezwładności przy każdym uruchomieniu napędu. Solidne, grubościenne gilzy doskonale znoszą naciski punktowe, dlatego mechanizm chwytający wymaga obecności agresywnych listew stalowych. Krawędzie tych elementów wbijają się w wewnętrzną powłokę kartonu, całkowicie blokując swobodny obrót rdzenia względem napędzanego wału. Dodatkowym czynnikiem stabilizującym jest zastosowanie wyższych progów ciśnienia w układach pneumatycznych, które dociskają wypustki proporcjonalnie do rosnącej wagi odwijanego materiału.
Wieloletnia, bezawaryjna praca pod obciążeniem wymaga bezwzględnego usuwania luzów i kontrolowania spadków ciśnienia całego układu. Brak dbałości o jakość zasilania powietrznego osłabia pierwotną siłę trzymającą urządzenia. Podstawowe objawy degradacji to nierówny nawój rolki oraz głębokie wyrwy wewnątrz gilzy. Operatorzy zmuszeni są wtedy do ręcznego korygowania naprężeń na głównym panelu sterowania, próbując ratować końcówkę nawoju przed zerwaniem. Zaprojektowane przez markę Svecom głowice rozprężne skutecznie rozwiązują większość problemów ze zużywającym się mocowaniem w bobiniarkach i tekturnicach. Specjalizujący się w dostawach takich komponentów dystrybutor ARTPOL wspiera zakłady produkcyjne w dopasowaniu systemów bezosiowych do starszych parków maszynowych. Modernizacja tych newralgicznych węzłów drastycznie skraca czas potrzebny na przezbrojenie linii pod inną szerokość zamówienia.
Ostateczna decyzja o implementacji konkretnych wariantów mocujących warunkuje rentowność całego cyklu przetwórczego folii i papieru. Rodzaj użytego sprzętu oddziałuje na tempo osiągania pełnej prędkości roboczej oraz minimalizuje liczbę zerwań wstęgi podczas awaryjnego hamowania maszyny. Zakłady poligraficzne i papiernie optymalizujące swoje zaplecze techniczne zauważają mniejsze zużycie rdzeni, co systematycznie obniża koszty materiałów eksploatacyjnych. Prawidłowo skalibrowana siła ekspansji elementów roboczych gwarantuje idealną powtarzalność chwytu przy każdej nowej partii, uodparniając wydajność linii na nagłe wahania grubości dostarczanego surowca. Odpowiednie zaplecze części zamiennych pozwala na bezpieczne utrzymywanie wysokich reżimów produkcyjnych bez ryzyka długotrwałych przestojów remontowych.
Kategorie artykułów
Polecane artykuły

Wpływ alternatywnych źródeł ogrzewania na naturalne środowisko

Nowoczesne akumulatorki: oszczędność i ekologia w jednym.

Kiedy palec chwastownika zaczyna pracować nierówno i wymaga wymiany przed sezonem
