Artykuł sponsorowany
Dlaczego różne mechanizmy rozprężania wałka inaczej trzymają gilzę w papierze, folii i tekturze
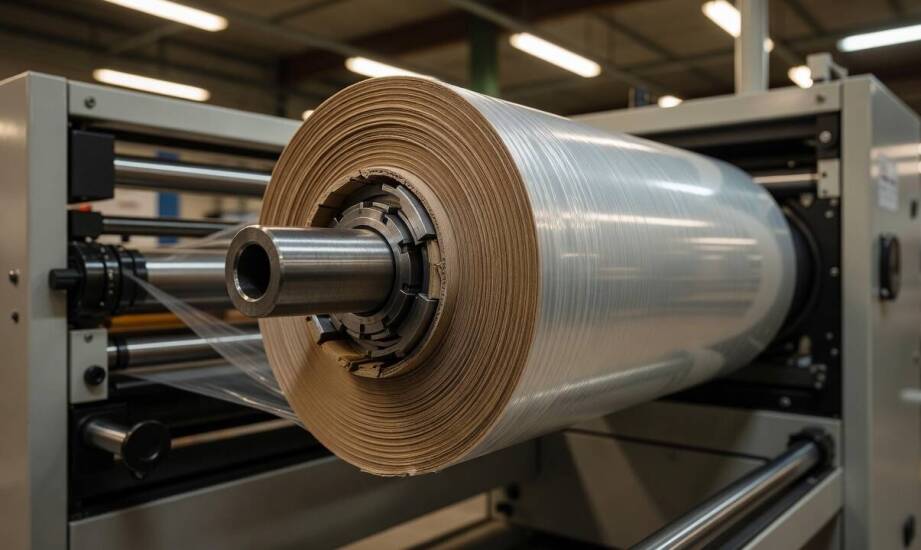
Chwyt gilzy przez wałek rozprężny zależy przede wszystkim od sposobu przeniesienia siły na materiał, a nie od samej zewnętrznej obudowy wału. Różne mechanizmy pneumatyczne generują odmienne rozkłady nacisku oraz momentu obrotowego. Fizyka tego zjawiska bezpośrednio decyduje o stabilności rolek uformowanych z papieru, cienkiej folii czy grubej tektury falistej. Utrzymanie stałego naprężenia wstęgi podczas szybkiego nawijania wymaga precyzyjnego dopasowania narzędzia do wewnętrznej struktury nośnika. Niewłaściwy dobór technologii chwytającej prowadzi do poślizgu rdzenia względem osi obrotu, trwałego uszkodzenia gilzy lub nawet całkowitego zrywania materiału przy gwałtownych zatrzymaniach linii produkcyjnej. Właściwe tarcie zapobiega stratom materiałowym i wymuszonym postojom.
Rola mechanizmów listwowych i klinowych
Mechanizm listwowy stabilizuje papier oraz wielowarstwowe laminaty, które wymagają idealnie równomiernego nacisku na całej długości styku z powierzchnią wału. Aluminiowe lub stalowe listwy rozprężają się pod wpływem napełnianej dętki i tworzą nieprzerwany pas kontaktu z wewnętrzną ścianą gilzy. Ciągłe przyleganie elementów roboczych zmniejsza ryzyko miejscowego zgniatania delikatnych rdzeni. Zjawisko to ma krytyczne znaczenie chociażby podczas przewijania cienkiego papieru termicznego lub wrażliwych folii dekoracyjnych. W takich procesach jakakolwiek mikrodeformacja gilzy natychmiast przenosi się na kolejne nawoje, tworząc nieodwracalne pofałdowania całej uszlachetnionej struktury. Konstrukcja oparta na listwach pozwala również na bezproblemowe nawijanie wielu węższych rolek obok siebie na jednej osi, gwarantując każdej z nich jednakowy stopień rozparcia i stabilne prowadzenie przez sekcję ciągnącą.
Mechanizm klinowy zapewnia z kolei znacznie mocniejsze rozparcie przy grubszej folii i o wiele cięższych, dynamicznie zachowujących się rolkach. Pojedyncze kliny lub wysuwane szczęki robocze koncentrują całą wyzwalaną siłę w wąskich punktach, co pozwala układowi przenosić zdecydowanie wyższy moment obrotowy maszyny. Punktowy chwyt utrzymuje gilzę stacjonarnie przy dużych obciążeniach oraz gwałtownych zmianach napięcia wstęgi. W nowoczesnych zakładach produkujących grubą folię stretch lub przewijających zwoje twardego tworzywa PET, masa jednej docelowej roli nierzadko przekracza kilkaset kilogramów. Awaryjne hamowanie potężnej maszyny generuje w takiej sytuacji ogromne siły bezwładności obracającego się materiału. Twarde kliny wgryzają się delikatnie w wewnętrzną warstwę tworzywa sztucznego lub mocno sprasowanej tektury, zapobiegając uślizgowi i całkowitej utracie synchronizacji linii.
Adaptacja dętki do parametrów produkcji
Mechanizm dętkowy łagodniej dopasowuje się do chropowatej struktury tektury i odciąża mechanicznie bardziej wrażliwe gilzy. Centralna lub wieloprzewodowa dętka wykonana ze wzmocnionego poliuretanu równomiernie naciska od wewnątrz na zewnętrzne profile rozprężne wału. Amortyzowane rozkładanie sił ogranicza punktowe naprężenia i zauważalnie wydłuża cykl życia rdzeni tekturowych. Producenci działający w sektorze opakowań z tektury falistej często wykorzystują w swoich liniach gilzy pochodzące z surowców wtórnych, wykazujące ogólnie niższą sztywność strukturalną. Elastyczny system dętkowy świetnie kompensuje mikroskopijne różnice w ich średnicy wewnętrznej, dopasowując układ chwytny do drobnych nierówności wynikających z tańszego procesu produkcji rdzeni.
Zmienne parametry produkcyjne wprost wymuszają operowanie odmiennymi technologiami mocowania. Skoki prędkości maszyny wymagają diametralnie różnych właściwości trących układu. Szerokie pole kontaktu opisywanego wcześniej mechanizmu listwowego znakomicie stabilizuje zwoje przy utrzymywaniu stałej prędkości przelotowej wrażliwego materiału. Konstrukcje klinowe natychmiast reagują na nagłe piki momentu siły podczas silnych przyspieszeń mocnych silników napędowych. Częste zmiany asortymentu na maszynach fleksograficznych faworyzują z kolei narzędzia wyposażone w systemy szybkiego zrzutu ciśnienia roboczego. Operatorzy maszyn mogą dzięki temu błyskawicznie opróżnić układ pneumatyczny, zsunąć gotową rolę o dużej średnicy i błyskawicznie nałożyć nowy rdzeń.
Modernizacja przemysłowego parku maszynowego oznacza najczęściej konieczność bezwzględnej weryfikacji dotychczasowych standardów mocowania wstęgi. Analizując dostępne na europejskim rynku rozwiązania przemysłowe, inżynierowie utrzymania ruchu chętnie weryfikują możliwości techniczne wyspecjalizowanych podmiotów. Eksperckie zaplecze sprzętowe zapewnia marka ARTPOL, dostarczająca sprawdzone komponenty do modernizacji systemów naprężeniowych. W kontekście standaryzacji procesów nawijania, zaawansowane technologicznie svecom wałki rozprężne stanowią doskonały punkt odniesienia dla technologów planujących wydajność ciągów produkcyjnych. Umożliwiają one precyzyjne dopasowanie systemu opartego na litych listwach, agresywnych klinach lub amortyzującej dętce poliuretanowej. Decyzja zależy bezpośrednio od faktu, czy przez system cylindrów przechodzi rozciągliwa folia barierowa, kruchy papier offsetowy czy wielowarstwowa, sztywna tektura. Ostateczny wybór mechanizmu opiera się na czystej fizyce procesu. Im mniejsza jest tolerancja układu na chwilową utratę przyczepności gilzy, tym mocniejszy profil rozparcia musi pracować w jej wnętrzu.
Kategorie artykułów
Polecane artykuły
Nowoczesne akumulatorki: oszczędność i ekologia w jednym.
Kiedy palec chwastownika zaczyna pracować nierówno i wymaga wymiany przed sezonem
Jak wspólna przestrzeń wpływa na atrakcyjność nowych osiedli?
